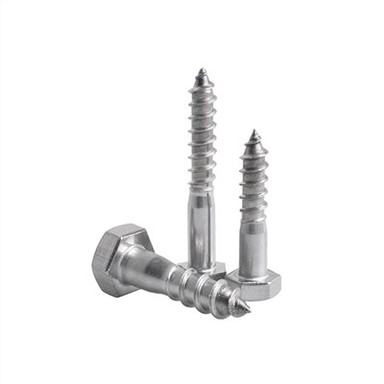
Úvod prírubovej skrutky
Mar 21, 2023
Prírubová skrutka sa skladá hlavne zo šesťhrannej hlavy a prírubovej dosky (tesnenie pod šesťhranom je upevnené šesťhranom) a skrutky (valec s vonkajším závitom), ktoré je potrebné zladiť s maticami. , na rýchle spojenie dvoch dielov s priechodnými otvormi.
Táto forma spojenia sa nazýva skrutkové spojenie. Ak sa matica odskrutkuje zo svorníka, obe časti sa dajú oddeliť, takže skrutkový spoj je rozoberateľný.
Prírubové skrutky sú bežným spojovacím prvkom. Prírubové skrutky sú široko používané na cestných a železničných mostoch, vrátane priemyselných a občianskych budov, žeriavov, rýpadiel a iných ťažkých strojov. Rozsah aplikácie je veľmi široký.

Prírubová skrutkaklasifikácia:
1. Šesťhranný typ príruby: Existujú dva typy šesťhranných hláv, jedna je plochá hlava a druhá je konkávna hlava.
2. Kategória farby povrchu: Podľa rôznych potrieb má povrch biele pokovovanie, vojenskú zelenú, farebnú žltú a Dacromet, ktorý nikdy nehrdzavie.
3. Typ príruby: Podľa rôznych miest, kde sa používajú prírubové skrutky, sa požiadavky na veľkosť kotúčov líšia. Existujú aj ploché dno a ozubené, pričom zubaté plnia protišmykovú úlohu.
4. Podľa silového nosného režimu spojenia existujú bežné a kĺbové otvory. Prírubové skrutky používané pre kĺbové otvory by mali zodpovedať veľkosti otvorov a používajú sa pri prijímaní bočnej sily. Okrem toho, aby sa splnili potreby zaistenia po inštalácii, niektoré tyče majú otvory a tieto otvory môžu zabrániť uvoľneniu skrutiek, keď sú vibrované. Niektoré prírubové skrutky bez závitov musia byť tenšie, nazývané tenké tyčové prírubové skrutky. Tento druh prírubových skrutiek prispieva k spojeniu premenlivej sily. Na oceľovej konštrukcii sú špeciálne vysokopevnostné skrutky. Hlava bude väčšia a zmení sa aj veľkosť.
Bežné materiály pre prírubové skrutky:
1. High carbon steel C%>0.45 percent . Materiály na výrobu skrutiek so šesťhrannou prírubou sa v súčasnosti na trhu v zásade nepoužívajú;
2. Stredne uhlíková oceľ 0.25 percent skrutky so šesťhrannou hlavou Materiály zo stredne uhlíkovej ocele sa v Číne zvyčajne nazývajú oceľ č. 35 a č. 45 av zahraničí 1035, CH38F, 1039, 40ACR atď. Používa sa hlavne pre matice triedy 8, skrutky triedy 8.8 a výrobky s vnútorným šesťhranom triedy 8.8;
3. C percent z nízkouhlíkovej ocele Menšie alebo rovné 0.25 percent sa v Číne zvyčajne nazýva oceľ A3. Cudzie krajiny sa v podstate nazývajú 1008, 1015, 1018, 1022 atď. Používa sa hlavne na skrutky triedy 4.8 a matice triedy 4, malé skrutky a iné výrobky bez požiadaviek na tvrdosť. (Poznámka: Vŕtacie skrutky sú vyrobené hlavne z materiálu 1022.)
4. Legovaná oceľ: Pridajte legované prvky do bežnej uhlíkovej ocele, aby ste zvýšili niektoré špeciálne vlastnosti ocele: ako napríklad 35, 40 chróm molybdén, SCM435, 10B38. Šesťhranné prírubové skrutky sú vyrobené hlavne z chróm-molybdénovej legovanej ocele SCM435 a hlavnými komponentmi sú C, Si, Mn, P, S, Cr, Mo.
Prírubová skrutkaspôsob upevnenia a požiadavky:
1. Torx kľúč alebo kladivový kľúč bez uťahovacieho momentu:
Je vhodný pre všeobecné zariadenia a upevnenie príruby potrubia a vyberá sa podľa veľkosti skrutky a úrovne tlaku príruby. Požiadavky na upevnenie sú nasledovné:
1) Jednotka údržby sformuluje plán upevnenia, symetricky pripevní prírubu a očísluje poradie upevnenia, číslovanie nájdete na obrázku 1 a obrázku 2.
2) Pomocou 4 skrutiek umiestnite tesnenie do pozícií 1, 2, 3 a 4, aby ste sa uistili, že stred navinutého tesnenia je v rámci okraja príruby.
3) Utiahnite nastavovaciu skrutku rukou, potom vložte druhú závrtnú skrutku a utiahnite ju, aby sa zaťaženie vyrovnalo, pričom sa uistite, že na každom konci matice sú odkryté aspoň 2 závity.
4) Podľa vybavenia na mieste a prírub sa jedno kolo upevnenia považuje za jeden výpočet a primerane sa určia časy upevnenia (najmenej 3-krát) a príklepová sila (pevnosť) každého upevnenia. Uťahujte v poradí od malého po veľké (napríklad 50 percent, 80 percent, 100 percent prírastkov), nezaťažujte príliš rýchlo ani príliš veľké, aby ste predišli zlyhaniu tesnenia.
5) Poradie každého utiahnutia kruhového kľúča bez momentu alebo kladivového kľúča:
a. Utiahnite dve radiálne protiľahlé skrutky na vopred stanovenú silu (pevnosť) skrutiek;
b. Dotiahnite ďalší pár skrutiek o 90 stupňov od predchádzajúcich dvoch skrutiek pozdĺž obvodu;
c. Pokračujte v uťahovaní, kým nie sú všetky ostatné skrutky utiahnuté na špecifikované zaťaženie kladiva.
6) Nakoniec podľa 100-percentného zaťaženia príklepom (pevnosti) utiahnite postupne všetky skrutky v smere alebo proti smeru hodinových ručičiek.

postava 1

obrázok 2
2. Momentový kľúč:
Použiteľné na dôležité zariadenia a príruby potrubí, ako sú vysoké teploty a vysoký tlak, horľavé a výbušné. Požiadavky na upevnenie sú nasledovné:
1) Jednotka údržby musí sformulovať plán upevnenia, sformulovať vhodný krútiaci moment a vykonať preskúmanie návrhu na základe pevnosti skrutky, počiatočného špecifického tlaku tesnenia, pracovného špecifického tlaku tesnenia a stredného tlaku, aby sa zabránilo pred zlomením skrutky a stlačením tesnenia. Nadmerná sila a strata pružnosti vedú k poruche tesnenia.
2) Upevnite prírubu symetricky a očíslujte postup upevnenia, číslovanie nájdete na obrázku 1 a obrázku 2.
3) Umiestnite tesnenie pomocou 4 skrutiek na pozície 1, 2, 3 a 4, aby ste sa uistili, že stred navinutého tesnenia je v rámci okraja príruby.
4) Utiahnite nastavovacie skrutky rukou, potom vložte ďalšie skrutky a utiahnite ich, aby sa zaťaženie vyrovnalo, pričom sa uistite, že na každom konci matice sú odkryté aspoň 2 závity.
5) Podľa zariadenia na mieste a prírub sa jeden uťahovací kruh považuje za jeden výpočet a počet uťahovacích časov (najmenej 3-krát) a každý uťahovací moment sú primerane určené a uťahovací moment sa uťahuje v poradí od malé až veľké (napríklad 50 percent, 80 percent, 100 percent prírastky), nenakladajte príliš rýchlo alebo príliš veľké, aby ste predišli zlyhaniu tesnenia.
6) Postupnosť každého utiahnutia momentového kľúča:
a. Utiahnite dve radiálne protiľahlé skrutky na špecifikovaný krútiaci moment skrutiek;
b. Dotiahnite ďalší pár skrutiek o 90 stupňov od predchádzajúcich dvoch skrutiek pozdĺž obvodu;
c. Pokračujte v uťahovaní, kým nie sú všetky ostatné skrutky utiahnuté na špecifikovaný krútiaci moment.
7) Nakoniec utiahnite všetky skrutky v smere alebo proti smeru hodinových ručičiek podľa 100-percentnej hodnoty krútiaceho momentu.
8) Zaznamenajte si hodnotu krútiaceho momentu ako referenciu pre budúcu údržbu.
3. Skrutkový napínač: vhodný pre vysokoteplotné a vysokotlakové, horľavé a výbušné a iné dôležité zariadenia a príruby potrubí. Požiadavky na upevnenie sú nasledovné:
1) Jednotka údržby sformuluje plán upevnenia, sformuluje vhodnú ťahovú silu a vykoná preskúmanie návrhu na základe pevnosti skrutky, počiatočného tesniaceho špecifického tlaku tesnenia, pracovného špecifického tlaku tesnenia a stredného tlaku, aby sa zabránilo skrutke. pred rozbitím a tesnením v dôsledku tlaku. Nadmerná uťahovacia sila a strata pružnosti vedú k zlyhaniu tesnenia.
2) Keď napínač skrutiek naťahuje upevňovacie skrutky jednotlivo (krok za krokom), podľa princípu rovnomernosti uťahovania skrutiek postupujte podľa poradia uťahovania momentového kľúča, aby ste ich natiahli a utiahli.
3) Počas procesu napínania a upevňovania napínača skrutiek by sa mal primerane určiť počet časov napínania a upevnenia a tlak by sa mal zvyšovať v poradí od malého po veľký (napríklad 50 percent, 80 percent, 100 percent), a tlak by mal byť rovnomerný. Malo by sa zvýšiť po stabilizácii napätia, aby sa zabránilo nadmernému nárazovému napätiu a ovplyvnilo sa účinok predbežného utiahnutia skrutky.